


南京不锈钢虾米弯管道加工工艺及质量控制要点
来源:发表时间:2026-10-28
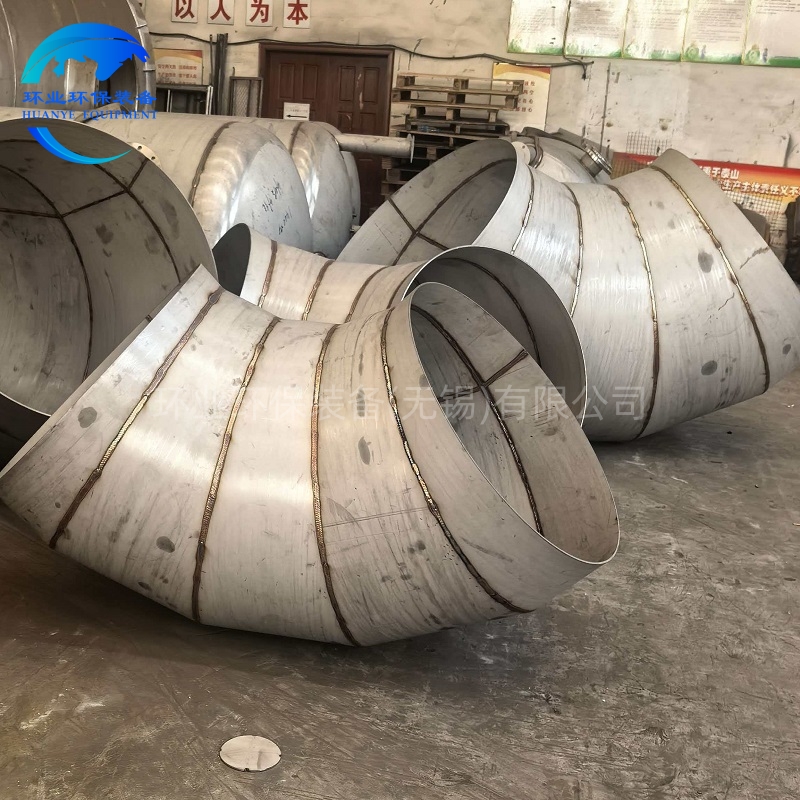
不锈钢虾米弯管道是指采用多节斜口管段或板料拼焊成型的一类弯头制品,因其分段组对后的外形类似虾米节状而得名。与冲压弯头相比,虾米弯不受模具尺寸限制,能够适应大口径、非标角度、厚壁及特殊弯曲半径等加工需求,在通风除尘、烟道排气、低压输送及部分工业管路系统中具有较好的适用性。其加工质量主要取决于放样展开、下料坡口、组对点焊、焊接变形控制及成品检验等环节。
放样展开是虾米弯加工的首要环节。加工前需根据管道口径、弯曲角度、弯曲半径及分节数量确定各节斜切角度,并制作展开样板或采用展开软件辅助出图。样板的准确性直接影响成品角度和端口平面度,因此首件加工时应重点复核样板尺寸,同规格批次生产时可保留样板以保证一致性。下料阶段应根据材质和板厚选择等离子切割、激光切割或火焰切割等方式,切割后及时清理熔渣和氧化层,并对坡口角度、钝边尺寸进行检查,为后续焊接创造条件。
组对点焊是控制错边量和角度偏差的关键工序。各节管段应按编号在平台上定位,对口间隙保持均匀,内壁齐平,错边量控制在工艺允许范围内。点焊时应使用夹具或内撑工具固定,避免因局部受力导致端口变形。对于多节虾米弯,应优先保证两端端口平面与中心线垂直,再逐步调整中间节段角度,防止误差累积。焊接顺序宜采用对称施焊、分段退焊等方式,减少热量集中引起的不均匀收缩。不锈钢材料导热率较低、线膨胀系数较大,焊接过程中应控制层间温度,必要时采用刚性固定或焊后校正措施,确保弯头角度和圆度满足使用要求。
成品检验应覆盖外观、尺寸和焊缝质量。外观检查重点观察焊缝成型、咬边、气孔及表面损伤;尺寸检查包括端口口径、弯曲角度、弯曲半径、端面垂直度和错边量;焊缝质量可根据使用条件采用目视、渗透或射线检测等方式。对于有洁净要求或耐腐蚀要求的管路,还应关注内壁焊缝平整度和焊缝余高,避免形成积料台阶。加工完成后应进行标识、防护和分类包装,防止运输过程中磕碰变形。
总体而言,不锈钢虾米弯管道加工并非简单的切割拼焊,而是从放样到下料、从组对到焊接的系统性工艺过程。只有将各环节的尺寸控制和变形控制落实到位,才能保证虾米弯在施工现场顺利对接并满足长期使用要求。
下一篇:没有了
- 2026-10-28南京不锈钢虾米弯管道加工工艺及质量控制要点
- 2026-09-22南京不锈钢急冷塔高温烟气骤冷的关键设备
- 2026-09-17南京不锈钢循环泵滤网工业循环系统的防线
- 2026-09-01南京湿电重锤如何保障湿式电除尘器稳定运行
- 2026-08-19南京不锈钢旋风除尘器日常维护
- 2026-06-26南京不锈钢烟囱加强筋的应用价值
- 2026-06-24南京不锈钢旋风除尘器应对恶劣工况的核心技术
- 2026-06-15南京脱硫塔内不锈钢格栅的关键作用
- 2026-06-09南京不锈钢喷淋塔可以处理高温废气吗
- 2026-06-05南京不锈钢塔的效能与优势解析